“金口”质量风险极高:不参与压力试验的连头焊口(“金口”)是管道全线的质量薄弱环节,一旦存在未熔合、未焊透、裂纹等缺陷,将直接威胁整条管道的运行安全,常规抽检难以覆盖;
固定口检测难度大:连头焊口位于管道闭合位置,两侧管道已固定,焊接应力状态复杂,根焊过程中易产生未熔合、未焊透等缺陷,且缺陷检出对检测工艺要求极高;
合规压力大:连头焊口必须执行100%超声检测和100%射线检测,检测不到位将面临质量验收不合格、返修甚至割口重焊的严重后果。
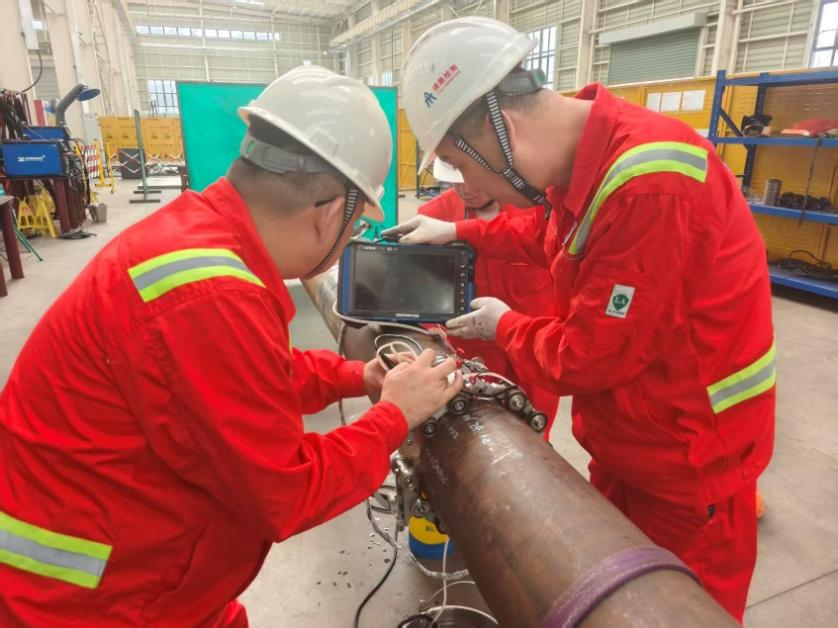
我们提供面向长输管道连头焊口的专项无损检测技术服务——以“双百检测+相控阵+数字射线”多技术组合替代单一检测手段,让“金口”的内部质量从“事后验证”变为“过程可控、结果可信”。针对连头焊口固定口、大壁厚、高应力等特殊工况,整合相控阵超声(PAUT)、超声波衍射时差法(TOFD)、数字射线(DR)及常规射线/超声检测,实现缺陷精准检出、定量评价与可追溯管理。
√ 质量风险显著降低:多技术交叉验证,大幅提升未熔合、未焊透、裂纹等危害性缺陷的检出率;
√ 合规风险降低:严格执行SY/T 4109及GB 50369标准,满足100%超声+100%射线检测的法定要求;
√ 消除检测盲区:相控阵+TOFD组合对面积型缺陷具备高检出灵敏度,射线检测对体积型缺陷有效补充。
连头焊口专项无损检测
检测对象与难点:连头焊口是长输管道施工中连接各管段的最后一道环焊缝,通常位于直管段,两侧管道已下沟就位,管口组对困难,易出现错边、间隙不均等问题。固定口单面焊双面成形工艺下,根部未熔合、未焊透是最常见的危害性缺陷,对焊道有效截面积和应力分布影响显著。不参与压力试验的“金口”无法通过试压验证密封性,必须依靠无损检测确保质量。
检测技术组合:
√ 相控阵超声检测(PAUT):采用3D全聚焦相控阵技术,可大幅提升检测信噪比、检测灵敏度与纵向分辨力,对大倾角缺陷仍可有效捕捉反射信号,检测盲区更小,测量精度更优;
√ 超声波衍射时差法(TOFD):与相控阵组合使用,对根部未熔合、未焊透等面积型缺陷具备高检出灵敏度,适合大壁厚连头焊口的根部质量评价;
√ 数字射线检测(DR):适用于固定连头根焊检测,可有效检测微小缺陷、快速准确判定缺陷位置,为焊接质量把控提供技术支撑;
√ 常规射线检测(RT):作为体积型缺陷检测的有效手段,与超声检测形成互补,满足100%射线检测的规范要求;
√ 磁粉/渗透检测(MT/PT):对焊缝表面及近表面缺陷进行补充检测。
√ 检测范围:
√ 连头环焊缝全周长;
√ 根部焊道及填充盖面焊道;
√ 热影响区;
√ 返修焊缝部位。
实施流程:
√ 资料审查与焊接工艺确认;
√ 外观检查合格后进入无损检测;
√ PAUT+TOFD组合扫查;
√ DR/RT射线检测;
√ 多方法交叉验证与综合评定;
√ 出具检测报告与返修建议;
√ 返修后复检(返修处采用PAUT+DR检测)
检测依据:
√ SY/T 4109-2020《石油天然气钢质管道无损检测》;
√ GB 50369-2014《油气长输管道工程施工及验收规范》;
√ GB/T 50818《石油天然气管道工程全自动超声波检测技术规范》;
√ GB/T 31032-2023《钢质管道焊接及验收》;NB/T 47013《承压设备无损检测》系列标准。
常规检测方案
检测方法:单一RT或UT,缺陷性质判定
缺陷检出:未熔合、未焊透易漏检
定量精度:依赖人工判读,误差较大
检测效率:逐项检测,返修后重复流程
数据价值:纸质底片,追溯困难
本检测方案:
检测方法:PAUT+TOFD+DR多技术组合,面积型、体积型缺陷互补
缺陷检出:3D全聚焦相控阵,大倾角缺陷有效捕捉
定量精度:三维立体成像还原缺陷真实尺寸,误差≤0.4mm
检测效率:组合扫查一次完成,返修处PAUT+DR快速复检
数据价值:数字化成像,缺陷可定位至具体焊口,全程可追溯